El envasado con film retráctil parece sencillo: se envuelve el producto, se aplica calor y la película se contrae. Sin embargo, dos bobinas que parecen idénticas pueden comportarse de manera muy diferente en el túnel de termoencogimiento. Una ofrece un empaquetado ajustado y brillante; la otra se afloja, se agrieta en una esquina o adquiere un aspecto opaco. El rendimiento depende de la acción conjunta de tres factores: la resina, el grado de orientación del film y la línea que aplica el calor. La mayoría de las guías de compra solo abordan los dos últimos.
Cómo funciona la película retráctil y qué medir
La película se estira mientras está caliente y se enfría rápidamente, lo que fija las moléculas alineadas en su posición. Cuando más tarde se aplica calor, esas moléculas se relajan y la película vuelve a su forma original, ya queEnvoltura retráctilLas referencias lo describen así. Dos valores determinan el resultado: la contracción libre, que indica hasta qué punto se recupera la película, y la tensión de contracción, que mide la fuerza con la que se estira durante el proceso.
Las expectativas también son importantes. El polietileno de grado retráctil suele ofrecer una tasa de contracción de alrededor del 20 % y una menor claridad que la película de poliolefina, según elGuía completa sobre la película retráctil. El PE rara vez gana por su imagen; gana por su rango de calibre, resistencia a la carga y costo.
Propiedades de la resina detrás de la película
El índice de fluidez es la primera palanca. En unPelícula retráctil de LDPEUna patente indica que un índice de fluidez más bajo, inferior a aproximadamente 0,8 g/10 min, se asocia con una mayor tensión de contracción, y la ramificación de cadena larga proporciona la resistencia al flujo en estado fundido que mantiene estable la burbuja. Una densidad en el rango de 0,923 a 0,935 g/cm³ aporta rigidez, y el LDPE puede mezclarse con el LLDPE en una amplia gama de proporciones para compensar la contracción y las propiedades ópticas frente a la tenacidad.
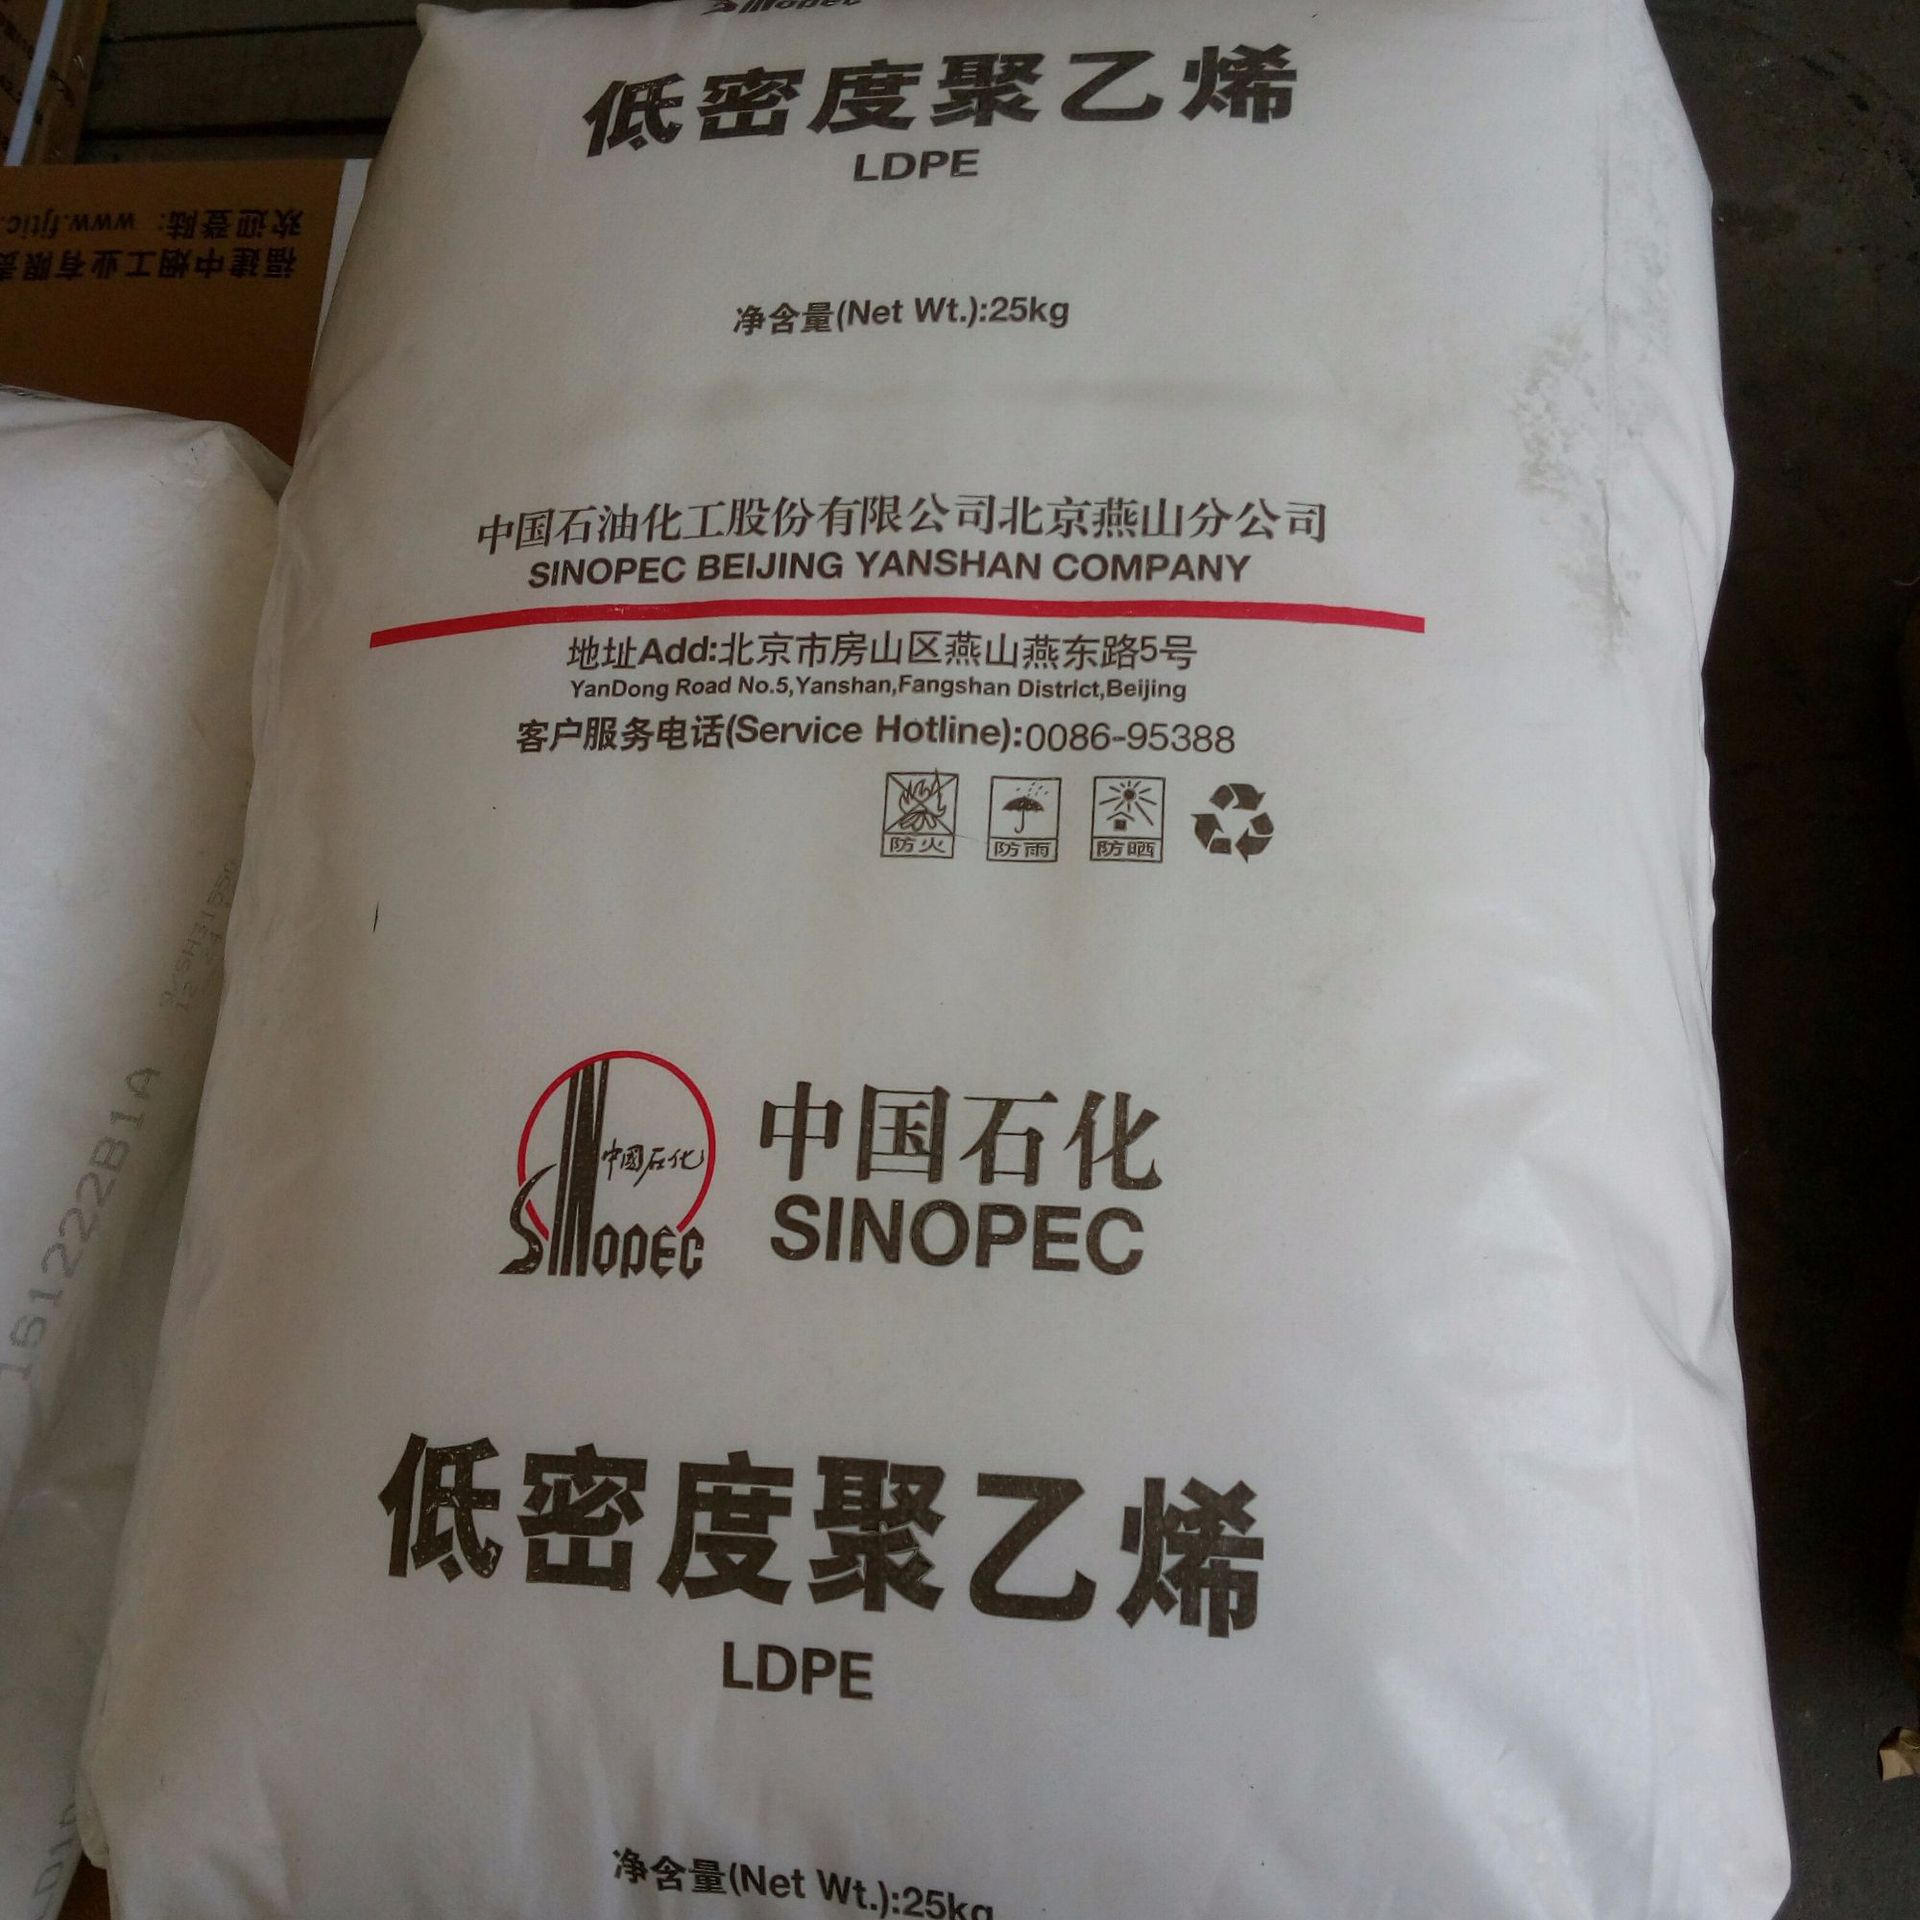
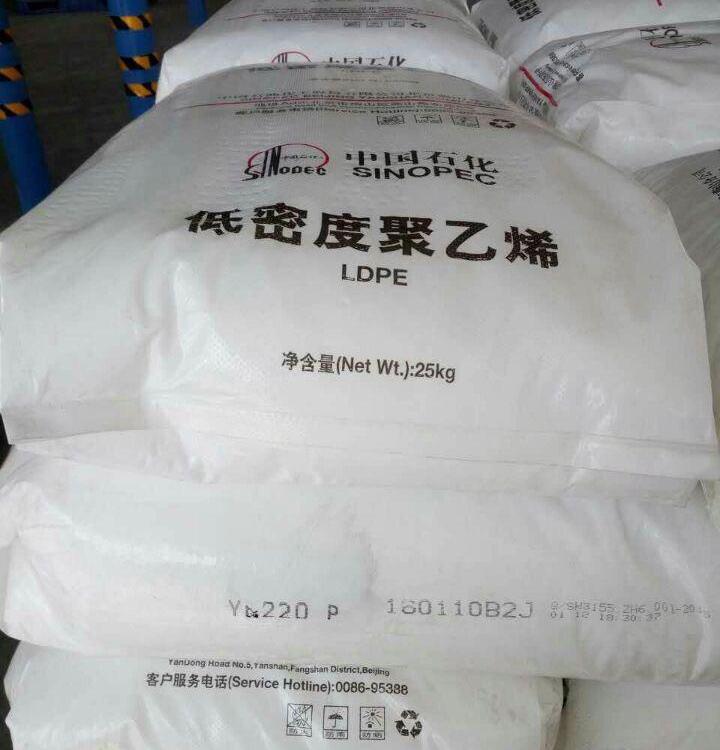
Aquí es donde un grado comoYanshan LD100ACrequiere una clasificación honesta. Los datos del proveedor lo indican en aproximadamente 0,923 g/cm³ con una velocidad de fluidez en estado fundido de 2,0 g/10 min, y mencionaEnvoltura retráctilentre sus aplicaciones. Un índice de fluidez en estado fundido de 2,0 indica una fácil extrusión y una buena transparencia, lo que lo hace adecuado para películas retráctiles ligeras y mezclas. Para paquetes pesados que requieren la máxima resistencia a la tracción, un LDPE con un índice de fluidez más bajo suele ser la base más robusta, empleándose el LD100AC como componente de procesamiento y óptico.
El procesamiento determina cuánto potencial de resina conservas.
Una resina de buena calidad aún puede presentar una contracción moderada. La relación de soplado y la relación de estiramiento determinan el grado de orientación impartido en cada dirección; por ello, una película desequilibrada se contrae de manera irregular y distorsiona el envase. El enfriamiento es igualmente crucial: si la burbuja permanece caliente durante demasiado tiempo, las moléculas se relajan antes de congelarse, y la película pierde la fuerza de contracción que la resina podría haber proporcionado.
En Chengnuo, cuando los compradores nos piden que selecciones una gama de LDPE, primero preguntamos por la línea de extrusión y el tipo de embalaje previsto, antes de hablar del índice de fluidez. Una calidad que rinde a la perfección en una línea puede no alcanzar el rendimiento esperado en otra; por eso, lo crucial es cómo se fabricará y utilizará la película, y no solo qué número de ficha técnica es el más alto.
Un diagnóstico sencillo resulta de gran ayuda cuando surgen problemas. Los paquetes flojos y caídos suelen indicar una tensión de retracción baja o un calor insuficiente en el túnel. Una película opaca suele deberse a un exceso de calor o a una temperatura demasiado alta del material fundido durante la extrusión. Las rajaduras en las esquinas pronunciadas sugieren que el espesor es demasiado reducido o que la mezcla necesita más LLDPE para mejorar la resistencia a la perforación. Cambiar una variable a la vez y registrar cada prueba es más rápido que alternar resinas y confiar en obtener un resultado diferente.
El almacenamiento también entra en esta categoría. La misma guía industrial advierte que el calor superior a unos 38 °C puede provocar un encogimiento prematuro, por lo que los rollos guardados cerca de las puertas de carga o de paredes cálidas podrían llegar ya comprometidos.
Variables de línea y una referencia rápida
En la línea de envasado, la temperatura del túnel, el tiempo de permanencia y el flujo de aire determinan el ajuste final. La película se utiliza con mayor frecuencia como envoltura exterior para cajas de cartón, cargas en palés y latas, segúnAplicaciones de la película retráctil, y cada forma requiere sus propios ajustes. Si la temperatura es demasiado baja, la película queda suelta; si es demasiado alta, se quema o adquiere un aspecto opaco. El aire atrapado también debe poder escapar, por eso algunas películas vienen preperforadas. La tabla relaciona cada factor con una palanca práctica.
| Factor | Qué afecta | Palanca práctica |
|---|---|---|
| Índice de fluidez | Resistencia a la fusión, tensión de contracción | Menor para paquetes pesados; alrededor de 2,0 para film de uso ligero |
| Mezcla de densidad y LLDPE | Rigidez, claridad, resistencia a la perforación | Añada LLDPE para mejorar la resistencia y conserve LDPE para las propiedades ópticas. |
| Relación de hinchamiento y desinflamiento | Equilibrio de orientación en ambas direcciones | Relaciona las proporciones con la forma del paquete |
| Enfriamiento | Orientación congelada en la película | Temperatura de fusión estable y enfriamiento uniforme |
| Temperatura del túnel y tiempo de permanencia | Ajuste, neblina, paso de la llama | Prueba varios ajustes por producto |
| Almacenamiento | Encogimiento prematuro | Mantenga los rollos refrigerados y lejos del calor |
Las comparaciones de materiales también dependen de la forma del film. Un breve resumen deembalaje con film retráctilSe observa que el LDPE y el LLDPE son menos transparentes que las películas de poliolefina, por lo que es necesario acordar los objetivos de claridad antes de seleccionar una resina.
Conclusión
El rendimiento del envasado con film retráctil es una cadena: índice de fluidez y densidad de la resina, orientación durante el soplado, enfriamiento, almacenamiento y ajustes del túnel. Un eslabón débil en cualquier punto se manifiesta como flacidez, turbidez o roturas. Para films de uso ligero y mezclas,Yanshan LD100ACes una opción práctica de LDPE, mientras que los paquetes más pesados pueden requerir un índice de fluidez más bajo. Defina primero el tipo de envase, la línea de producción y el objetivo de claridad, y luego seleccione la calidad adecuada.
Referencias
- Wikipedia – Envoltorio retráctil
- Embalaje industrial: la guía completa sobre film retráctil
- Google Patents – US9068032B2, PEBD para su uso como componente de mezcla en aplicaciones de películas retráctiles
- Susheng Polymer – Yanshan PE LD100 AC
- LyondellBasell – Película retráctil
- Racklify – Film retráctil: qué es y cómo funciona